

 英语
 中文简体
 西班牙语
 越南语
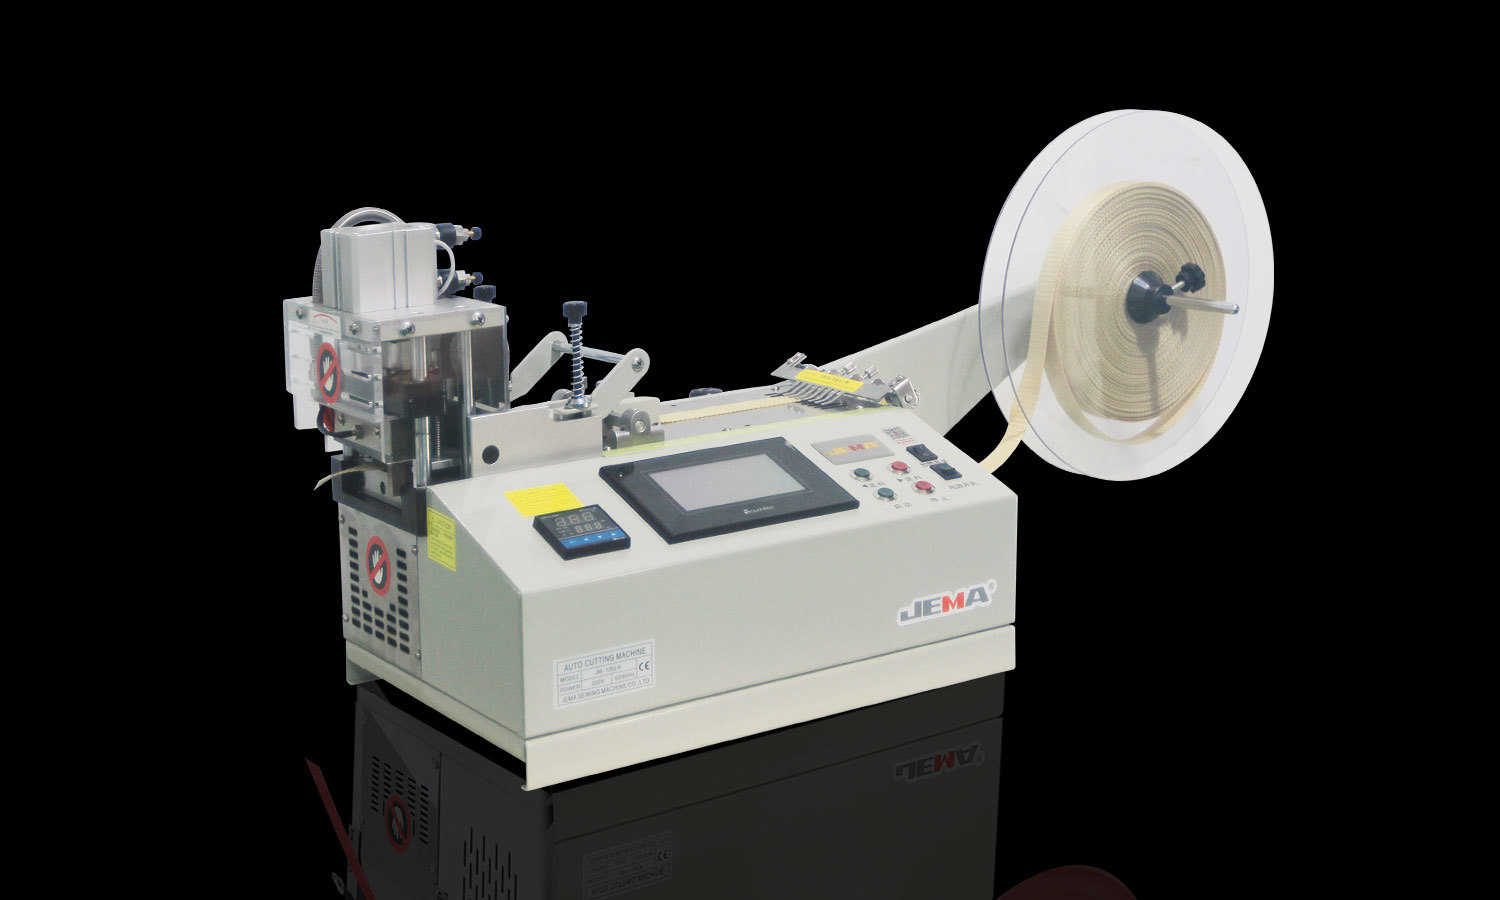
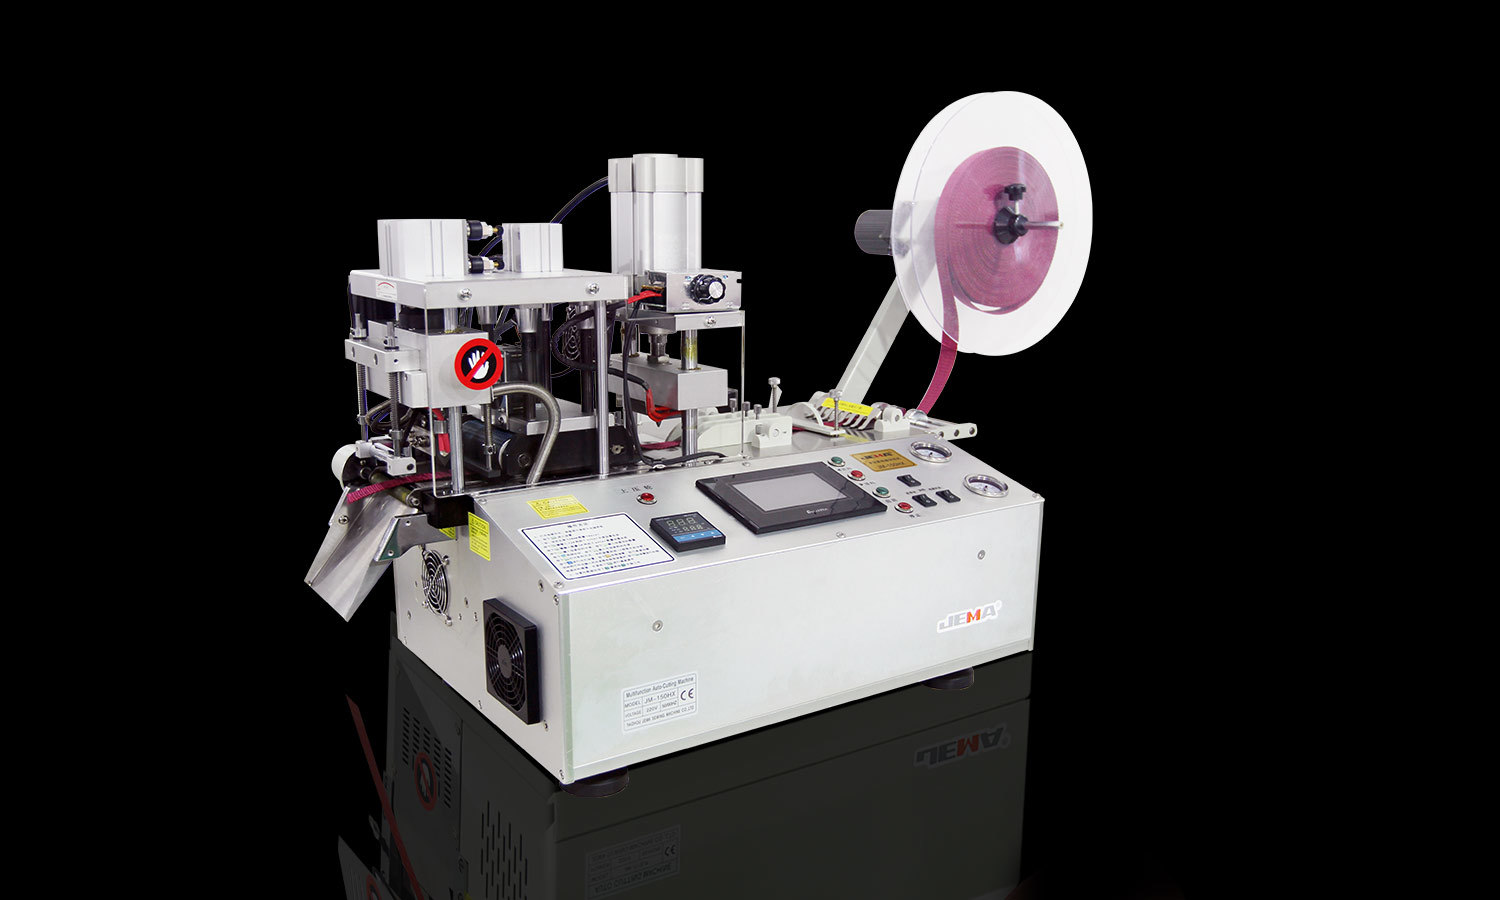
Mașină de tăiat mecanic este o bază de producție, prelucrare a metalelor, construcții și alte domenii industriale. Transformă materiile prime în piese cu forme și dimensiuni stabilite, indiferent dacă asta înseamnă tăierea tablelor sau pregătirea componentelor mașinii. Cât de bine este făcut depinde direct de calitatea produsului și de eficiența producției.
Tăierea nu oferă întotdeauna ceea ce este așteptat. Marginile devin neuniforme, liniile de tăiere se deplasează, suprafețele preiau urme nedorite sau piesele finite nu au dimensiunile dorite. Aceste probleme sunt de obicei numite erori de tăiere. Acestea apar pe multe tipuri de echipamente mecanice de tăiere și adesea mai mulți factori se combină pentru a le provoca.
Producătorii beneficiază de a ști ce se află în spatele acestor erori. Ajută operatorii să identifice problemele în timpul producției, să gestioneze mai bine echipamentele și să risipească mai puțin material. De asemenea, face producția mai consistentă. Unele erori provin din starea mașinii, în timp ce altele provin din proprietățile materialului, selecția sculelor, poziționarea piesei de prelucrat sau obiceiurile operatorului.
Ce sunt erorile de tăiere în operațiunile de tăiere mecanică?
O eroare de tăiere este un decalaj între rezultatul de tăiere intenționat și starea reală a piesei de prelucrat finite. Decalajul poate afecta dimensiunile, forma, calitatea marginilor sau aspectul suprafeței. Unele erori sunt evidente. Altele ies la iveală doar în timpul inspecției sau asamblarii.
Erorile dimensionale sunt printre cele mai comune. O bucată tăiată poate ieși mai lungă, mai scurtă, mai lată sau mai îngustă decât este necesar. Chiar și o mică diferență provoacă probleme atunci când piesa trebuie să se potrivească cu alte componente. În cazul în care mai multe piese sunt asamblate împreună, dimensiunile consistente mențin produsul compatibil.
Erorile geometrice modifică forma sau direcția tăieturii. O linie dreaptă poate fi înclinată, curbată sau neuniformă. Acest lucru se poate întâmpla atunci când piesa de prelucrat se mișcă în timpul tăierii sau când mașina nu poate menține o cale de tăiere stabilă.
Defectele marginilor sunt o altă formă frecventă. Suprafața tăiată poate avea bavuri, zone aspre, adâncituri sau urme neregulate. Ele strică aspectul unei componente și pot necesita lucrări suplimentare de finisare.
Deformarea materialului cauzează și erori. Căldura, presiunea sau condițiile de tăiere necorespunzătoare pot face ca piesa de prelucrat să se îndoaie, să se răsucească sau să își schimbe forma. Acest lucru contează cel mai mult în cazul materialelor sensibile la forța mecanică sau la schimbările de temperatură.
Nu orice eroare are aceeași cauză. O diferență dimensională poate proveni din poziționarea incorectă, în timp ce o margine aspră poate fi legată de unealta sau de starea materialului. Identificarea tipului de eroare este un prim pas bun spre găsirea sursei acesteia.
Cum afectează starea mașinii precizia de tăiere?
Starea unei mașini de tăiat are un efect direct asupra cât de stabil este procesul de tăiere. Piesele mobile, structurile de susținere și componentele de tăiere trebuie să funcționeze împreună. Atunci când o piesă se uzează, se slăbește sau nu se reglează, rezultatele devin mai puțin consistente.
Vibrația este un vinovat comun. O mașină care se mișcă prea mult în timpul funcționării poate lăsa margini neuniforme sau trasee de tăiere inconsecvente. Componentele slăbite, o suprafață de instalare instabilă, piesele mecanice uzate sau un dezechilibru în sistemul de mișcare pot provoca acest lucru.
Cadrul mașinii contează și el. O structură stabilă susține piesa de prelucrat și unealta în timpul funcționării. Dacă cadrul este deteriorat sau componentele sale sunt nealiniate, poziția de tăiere se poate schimba sub sarcină.
Uzura mecanică aduce schimbări treptate care nu sunt întotdeauna vizibile. Piesele în mișcare pot dezvolta un spațiu liber excesiv după o utilizare îndelungată, ceea ce afectează mișcarea capului de tăiere sau poziția piesei de prelucrat. Operatorii pot descoperi că aparatul dă rezultate inconsecvente, chiar dacă procedura nu s-a schimbat.
Poziționarea și componentele de control sunt o altă preocupare. Dacă sistemul nu se mișcă pe traseul dorit, piesa finită poate prezenta diferențe dimensionale sau de formă. Uzura, problemele de reglare sau prea puțină inspecție pot fi motivul.
Întreținerea regulată reduce aceste riscuri. Curățarea, verificarea conexiunilor, inspectarea pieselor în mișcare și respectarea instrucțiunilor de întreținere ale producătorului ajută la menținerea echipamentului în stare bună de funcționare. Întreținerea nu trebuie să se oprească la repararea daunelor vizibile. Inspecția de rutină poate dezvălui semne timpurii de uzură înainte ca acestea să afecteze multe piese de prelucrat.
Problemele cu sculele de tăiere pot cauza rezultate inegale?
Instrumentul de tăiere realizează separarea materialului. Starea, forma și potrivirea sa pentru material influențează marginea finită. O unealtă uzată, deteriorată sau necorespunzătoare poate cauza erori de tăiere chiar și atunci când mașina funcționează normal.
Purtarea este un rezultat natural al utilizării repetate. Pe măsură ce muchia de tăiere își pierde încet forma, separă materialul mai puțin eficient. Aceasta crește rezistența în timpul tăierii și poate lăsa margini aspre, bavuri sau suprafețe neregulate.
O margine deteriorată cauzează probleme mai vizibile. Mici așchii, fisuri sau uzura neuniformă modifică modul în care unealta se întâlnește cu piesa de prelucrat, iar tăierea poate prezenta urme sau diferențe care se repetă pe parcursul traseului său.
Selectarea instrumentului contează și ea. Materialele diferite au nevoie de abordări diferite de tăiere, iar o unealtă realizată pentru un material poate funcționa slab pe altul. Luați în considerare duritatea materialului, grosimea, structura și starea suprafeței atunci când alegeți un instrument.
Instalarea afectează și rezultatul. O unealtă care nu este fixată corect se poate deplasa în timpul funcționării, iar una instalată incorect poate atinge piesa de prelucrat în mod neuniform.
Urmați recomandările producătorului de echipamente și scule pentru întreținerea sculelor. Operatorii ar trebui să inspecteze muchiile de tăiere, să caute daune vizibile și să înlocuiască uneltele odată ce starea lor nu mai susține lucrul. Executarea unei scule deteriorate poate multiplica problemele de producție și poate pune o presiune suplimentară asupra mașinii.
De ce este importantă poziționarea piesei de prelucrat în timpul tăierii?
Piesa de prelucrat trebuie să rămână stabilă pe toată durata tăierii. Dacă se mișcă, alunecă sau nu se aliniază, traseul de tăiere nu se mai potrivește cu poziția dorită. Rezultatul poate fi dimensiuni inexacte, margini înclinate sau forme inconsistente.
Poziționarea incorectă poate începe înainte ca mașina să înceapă. Dacă materialul nu este plasat pe punctul de referință corect, linia de tăiere este deja oprită. Chiar dacă mașina își urmează perfect traseul programat sau reglat, piesa finită poate pierde dimensiunile necesare.
Prinderea este un alt factor cheie. Piesa de prelucrat are nevoie de suficient sprijin pentru a rezista mișcării sub forța de tăiere. O clemă slăbită lasă materialul să se miște în timpul funcționării. Prea multă forță de strângere cauzează și probleme, în special în cazul materialelor subțiri sau flexibile care se îndoaie sub presiune.
Forma materialului poate complica poziționarea. Foile mari, secțiunile lungi, componentele curbate și piesele de prelucrat neregulate pot necesita aranjamente diferite de sprijin. Orice parte nesuportată a materialului se poate mișca sau vibra în timpul tăierii.
Pregătirea merită și ea atenție. Praful, uleiul, resturile de suprafață sau marginile neuniforme pot interfera cu poziționarea. O piesa de prelucrat care nu se așează plat va tăia diferit de una care este susținută corespunzător.
Operatorii trebuie să verifice poziția materialului înainte de a porni mașina. De asemenea, ar trebui să confirme că sistemul de prindere se potrivește piesei de prelucrat și că materialul rămâne stabil pe tot parcursul. Aceste verificări de bază pot preveni erorile care altfel ar putea fi atribuite aparatului.
Cum influențează proprietățile materialului erorile de tăiere?
Nu toate materialele răspund la tăiere în același mod. Proprietățile lor fizice determină modul în care se comportă la presiune, frecare și schimbări de temperatură. O metodă care funcționează pentru un material poate cauza probleme cu altul.
Duritatea este un factor. Materialele dure pot necesita un instrument adecvat și o abordare de operare. Cu o unealtă greșită, rezistența la tăiere crește, ceea ce provoacă uzura sculei sau o margine neuniformă.
Materialele moi prezintă diferite provocări. Se pot deforma sub presiune, se pot întinde în timpul tăierii sau se pot lipi de unealtă, făcând o linie de tăiere curată greu de păstrat.
Grosimea modifică și condițiile de tăiere. Materialele groase pot necesita mai multă forță de tăiere, în timp ce cele subțiri sunt mai susceptibile să se îndoaie sau să vibreze. Fără suport adecvat, piesa de prelucrat se poate îndepărta de poziția prevăzută.
Diferențele interne adaugă dificultate. Unele materiale conțin zone de duritate sau structură diferită. Aceste variații afectează modul în care scula se mișcă prin piesa de prelucrat și pot schimba calitatea muchiei.
Nu treceți cu vederea starea suprafeței. Rugina, acoperirile, murdăria și alte nereguli pot afecta contactul cu sculele. Uneori, suprafața îngreunează și poziționarea precisă.
Producătorii ar trebui să înțeleagă caracteristicile unui material înainte de a alege o metodă de tăiere. Informațiile despre materiale, testarea probelor și inspecția producției ajută la dezvăluirea problemelor potențiale, ceea ce este util în special atunci când un material nou intră într-un proces existent.
Practicile de operare incorecte pot duce la erori de tăiere?
Chiar și cu mașina și unealta în stare bună, practicile de operare pot încă schimba rezultatul. Tăierea mecanică necesită manipulare consecventă și atenție la proces. Micile greșeli pot crea defecte repetate sau scăderi bruște ale calității tăierii.
O viteză de tăiere necorespunzătoare modifică modul în care unealta interacționează cu materialul. Dacă procesul decurge prea repede pentru combinația de material și scule, tăietura poate fi aspră sau incompletă. Dacă funcționează prea lent, în unele aplicații se poate acumula frecare suplimentară sau căldură.
Calea de tăiere trebuie, de asemenea, să corespundă cerințelor piesei de prelucrat. Setările greșite sau o poziție de pornire necorespunzătoare pot trimite mașina pe o cale greșită, ceea ce duce la erori dimensionale repetate în multe piese.
Metodele inconsecvente creează variații între operatori sau schimburi. Obiceiuri diferite în poziționarea, prinderea sau verificarea materialului, de exemplu, duc la rezultate diferite. Procedurile de operare clare reduc aceste diferențe.
Omiterea inspecției este o altă sursă de probleme. Dacă prima piesă de prelucrat nu este verificată, o setare incorectă poate continua prin producție și multe piese defecte se pot acumula înainte ca cineva să observe.
Instruirea joacă un rol important în reducerea erorilor legate de operator. Operatorii trebuie să înțeleagă funcțiile mașinii, cerințele de siguranță, metodele de manipulare a materialelor și semnele de bază ale problemelor de tăiere. De asemenea, ar trebui să știe când să se oprească și să raporteze o stare neobișnuită în loc să încerce o ajustare fără îndrumări adecvate.
O rutină consecventă face munca de tăiere mai previzibilă. Ar trebui să includă verificarea piesei de prelucrat, confirmarea setărilor mașinii, inspectarea sculei și revizuirea muchiei finisate.
Cum pot producătorii să identifice și să reducă erorile comune de tăiere?
Găsirea sursei unei erori de tăiere necesită mai mult decât studierea piesei de prelucrat finite. Producătorii ar trebui să analizeze împreună mașina, unealta, materialul, metoda de poziționare și procedura de operare. Acest lucru face mai ușor să distingeți o singură defecțiune a echipamentului de o problemă în procesul general.
O inspecție practică poate începe de la tipul defectului.
| Problemă de tăiere | Cauza posibila | Focus de inspecție |
|---|---|---|
| Dimensiuni incorecte | Erori de poziționare sau setări necorespunzătoare ale mașinii | Puncte de referință și măsurători ale piesei de prelucrat |
| Margini de tăiere inegale | Uzura sculei sau condiții instabile de tăiere | Starea sculei de tăiere și mișcarea mașinii |
| Linii de tăiere în unghi | Alinierea incorectă sau mișcarea piesei de prelucrat | Alinierea și strângerea mașinii |
| Bavuri sau suprafețe rugoase | Starea sculei sau caracteristicile materialului | Marginea sculei și adecvarea materialului |
| Deformarea piesei de prelucrat | Presiune sau căldură excesivă | Aranjarea suportului și metoda de tăiere |
| Rezultate repetate inconsecvente | Uzura mașinii sau schimbarea practicilor de operare | Starea echipamentelor și procedurile de producție |
Tratați acest tabel ca un punct de plecare, nu un diagnostic fix. Un defect poate avea mai multe cauze posibile. Producătorii ar trebui să inspecteze condițiile reale de lucru înainte de a decide ce ajustare este necesară.
Verificarea primei piese de prelucrat finite detectează probleme devreme. Dacă rezultatul nu corespunde cerințelor, revizuiți setările de producție și poziționarea materialului înainte de a continua. Acest pas simplu poate reduce numărul de piese defecte într-o perioadă mai lungă.
Înregistrările de inspecție ajută și la dezvăluirea modelelor repetate. Dacă apar erori similare în anumite operațiuni, loturi de materiale sau setări ale mașinii, producătorii pot găsi o cauză comună. Înregistrările contează cel mai mult atunci când sunt implicați mai multe mașini sau operatori.
Întreținerea preventivă este un alt pilon al reducerii erorilor. Inspecțiile regulate pot dezvălui scule uzate, componente slăbite și probleme de aliniere, iar o rutină planificată face starea echipamentului mai ușor de urmărit.
Evitați să faceți mai multe ajustări simultan fără a verifica efectele acestora. Schimbarea unui factor relevant la un moment dat face mai ușor să vedeți dacă rezultatul tăierii s-a îmbunătățit.
Ce probleme de siguranță ar trebui să fie luate în considerare atunci când apar erori de tăiere?
Erorile de tăiere nu sunt doar o problemă de calitate. Unele probleme pot indica condiții de funcționare nesigure. Vibrațiile neobișnuite, deteriorarea sculei, piesele de prelucrat instabile sau mișcarea neașteptată a mașinii cresc riscul de accident.
Nu ignorați niciodată o unealtă de tăiere deteriorată. Se poate rupe în timpul funcționării sau arunca fragmente libere. Operatorii trebuie să urmeze instrucțiunile producătorului mașinii atunci când inspectează, înlocuiesc sau manipulează componentele de tăiere.
O piesă de prelucrat instabilă creează și riscuri de siguranță. Dacă materialul se mișcă în mod neașteptat, poate perturba traseul de tăiere sau poate atinge componentele mașinii în moduri neintenționate. Suportul adecvat și prindere contează atât pentru siguranța operatorului, cât și pentru precizia produsului.
Operatorii nu ar trebui să încerce niciodată să îndepărteze materialul prins sau să ajusteze componentele în mișcare în timp ce mașina funcționează, cu excepția cazului în care echipamentul este proiectat special pentru asta. Opriți mașina și izolați-o conform instrucțiunilor de siguranță relevante înainte de inspecție sau întreținere.
Echipamentul de protecție și dispozitivele de protecție ale mașinii trebuie să rămână la locul lor în timpul funcționării normale. De asemenea, operatorii ar trebui să urmeze procedurile de siguranță la locul de muncă și să fie instruiți cu privire la opririle de urgență, manipularea în siguranță a materialelor și inspecția echipamentelor.
Când apare o eroare de tăiere alături de zgomot neobișnuit, vibrații, căldură sau mișcare, opriți procesul și verificați. Apăsarea fără a cunoaște cauza poate duce la mai multe daune ale echipamentului sau la o stare de lucru periculoasă.
Comunicarea clară între operatori, personalul de întreținere și supraveghetorii de producție asigură raportarea și gestionarea corectă a problemelor de tăiere. Tratați un defect ca informații utile despre proces, nu doar un motiv pentru a arunca o piesă de prelucrat.


 +86-576-88177528
 +86-576-88172167

 367# Guangxing Road, strada Xiachen, districtul Jiaojiang, orașul Taizhou, China.

