

 英语
 中文简体
 西班牙语
 越南语
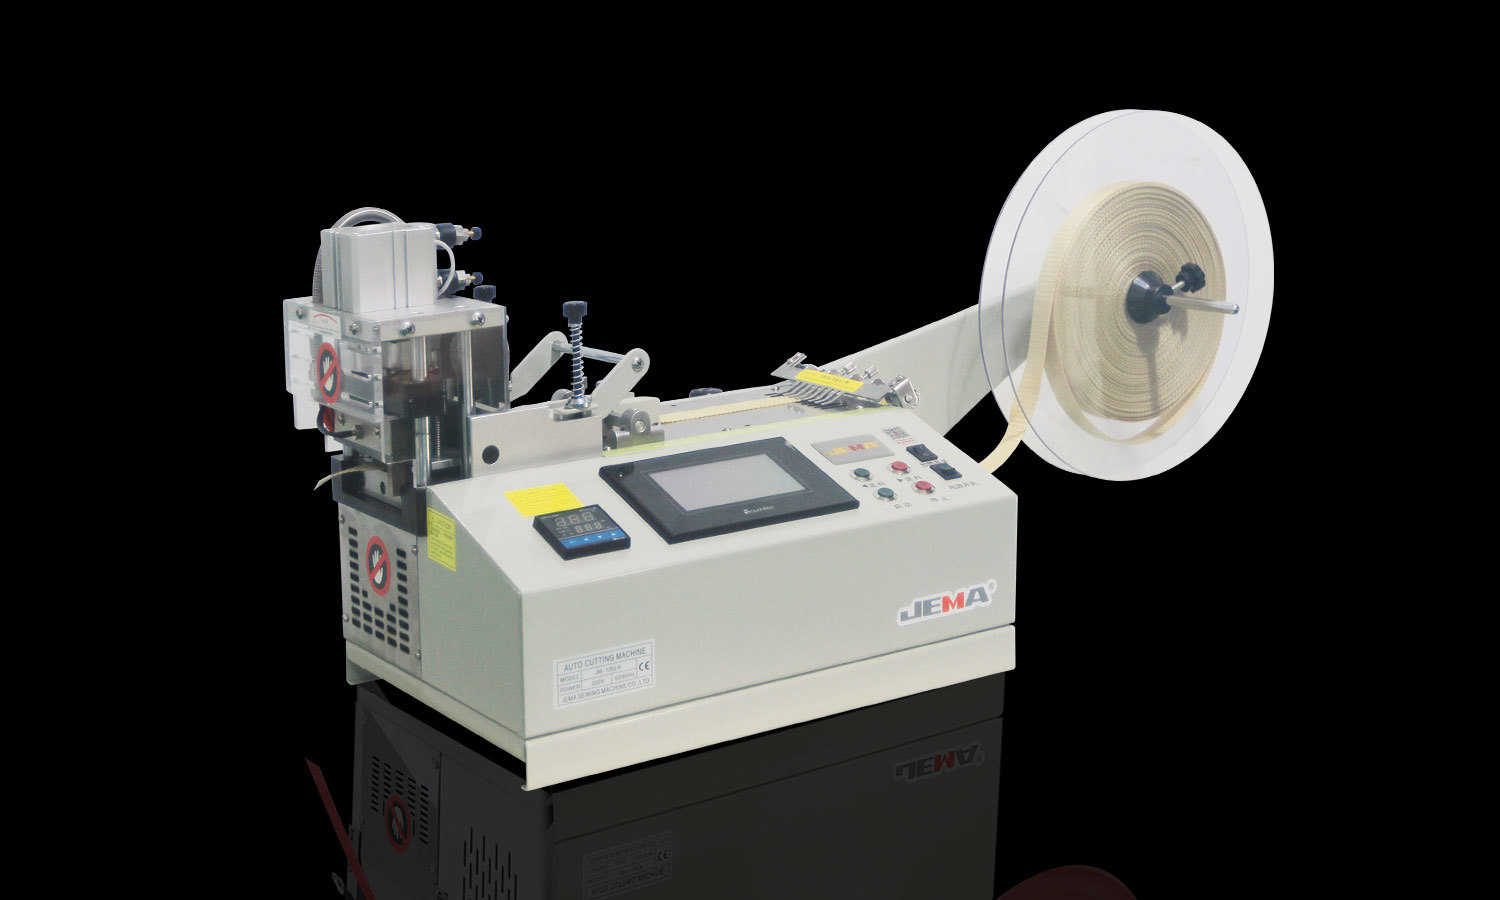
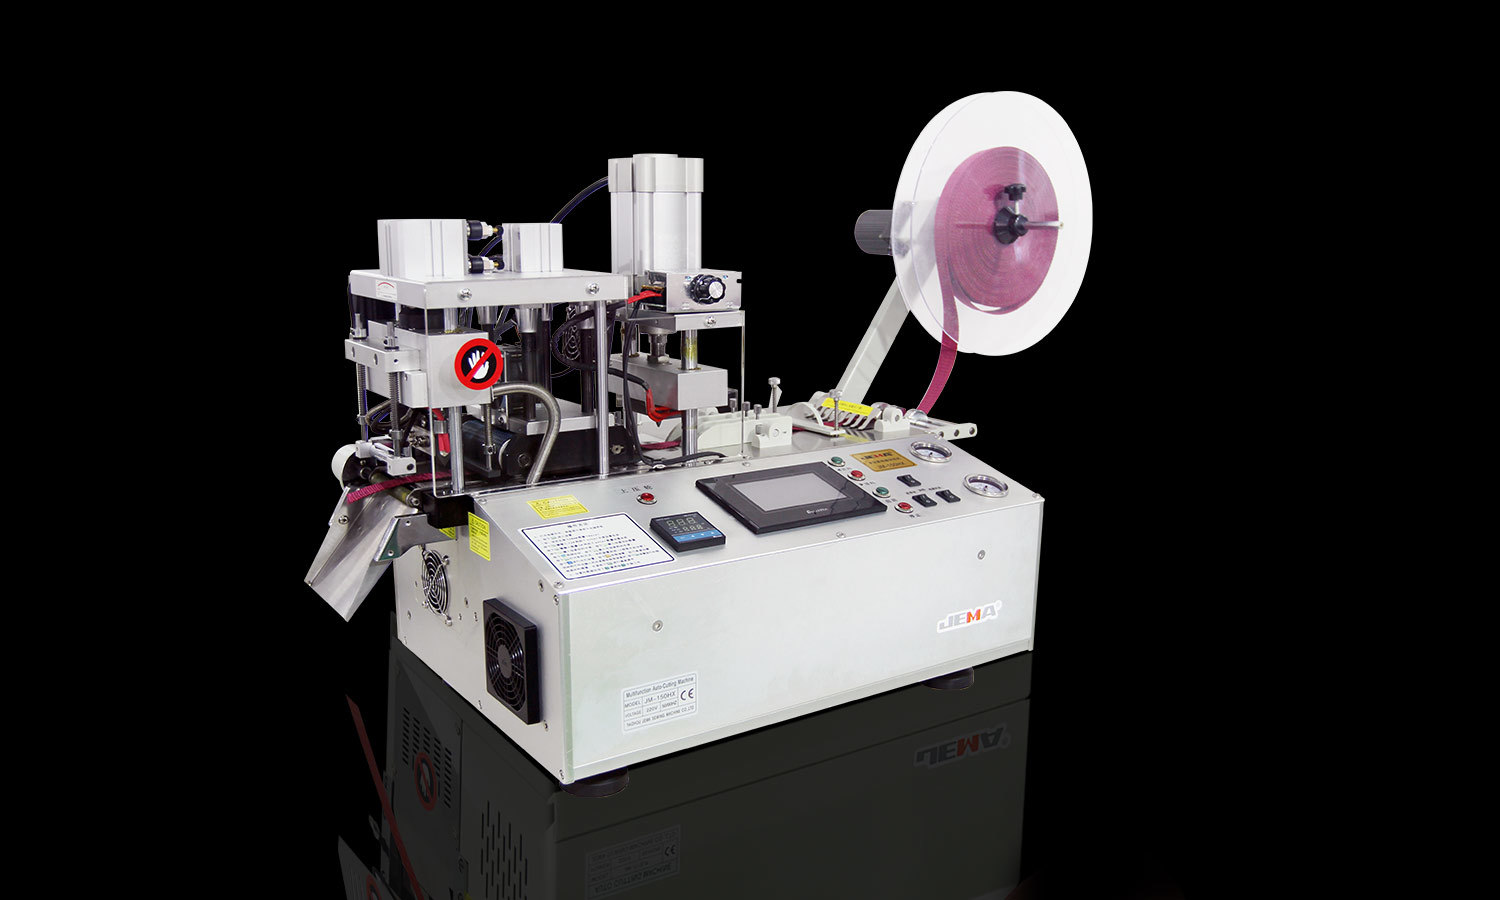
Tăierea rolei de bandă pare simplă. O rolă largă intră în mașină, materialul este tăiat la lățimi mai înguste, iar rolele finite sunt pregătite pentru pasul următor sau pentru expediere. Dar lama este doar o parte din poveste. Modul în care banda trece prin aparat contează la fel de mult.
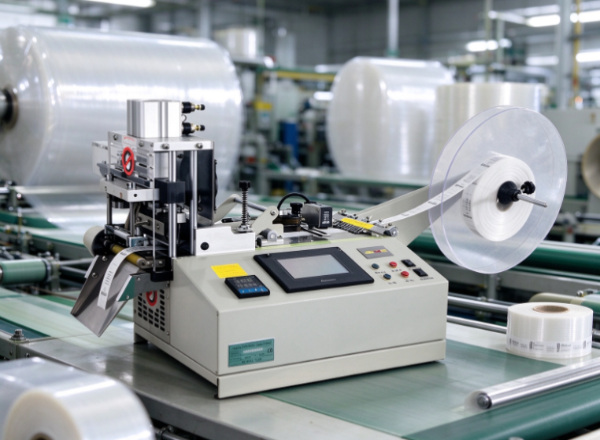
Controlul tensiunii este central aici. Menține banda în mișcare constantă în timp ce este desfășurată, tăiată și rebobinată în role mai mici. Rezolvați greșit tensiunea, iar banda se poate întinde, încreți, deplasa sau înfășura în mod neuniform. Aceste defecte afectează aspectul rulourilor finite și deseori afectează performanța și la utilizarea ulterioară.
Nu toate benzile reacţionează la forţa de tragere în acelaşi mod. O peliculă subțire se comportă diferit față de un produs adeziv gros. Benzile pe bază de hârtie, benzile de spumă și alte materiale flexibile au fiecare nevoile lor de manipulare. Pentru un producător, învățarea controlului tensiunii face parte din construirea unui proces de tăiere care se potrivește materialului din fața acestuia.
1. Ce înseamnă controlul tensiunii în tăierea ruloului de bandă?
Controlul tensiunii înseamnă gestionarea forței de tragere pe bandă în timp ce aceasta trece printr-o mașină de tăiat. Banda are nevoie de suficientă tensiune pentru a se deplasa lin și a rămâne pe poziție. Forța nu poate fi atât de puternică încât să se întindă, să deformeze sau să deterioreze materialul.
Banda trece de obicei prin mai multe etape. Începe pe o rolă mare de alimentare, trece prin zona de tăiere, apoi se înfășoară pe miezuri mai mici. Fiecare etapă afectează modul în care se comportă materialul.
Lăsați ruloul de aprovizionare să se desfășoare prea liber și banda se slăbește și rătăcește. Trageți prea tare de rebobinator și materialul se întinde sau se împachetează prea strâns. În orice caz, apar defecte greu de reparat odată ce rulourile sunt terminate.
Controlul tensiunii echilibrează aceste forțe de la început până la sfârșit. În funcție de mașină, asta ar putea însemna ajustări mecanice, senzori, frâne sau comenzi automate. Configurația diferă, dar scopul rămâne același: păstrați banda stabilă fără a o stresa.
Tensiunea nu înseamnă ca banda să fie cât mai strânsă posibil. Materialele diferite au nevoie de condiții diferite. O setare care se potrivește unei casete poate fi greșită pentru alta, chiar și pe același aparat.
Prin urmare, înainte de începerea lucrării, operatorii ar trebui să cântărească construcția benzii, grosimea, flexibilitatea, proprietățile adezive și utilizarea prevăzută.
2. Cum afectează controlul tensiunii calitatea tăierii?
Calitatea rolei de fante depinde de starea lamei, proprietățile materialului, alinierea mașinii și comportamentul înfășurării. Tensiunea leagă multe dintre acestea, deoarece modelează modul în care se comportă banda înainte, în timpul și după tăiere.
Când materialul trece constant prin zona de tăiere, traseul de tăiere rămâne constant. Când banda se mișcă sau se slăbește, tăietura devine neuniformă. Rulourile pot avea apoi margini zdrențuite sau o formă greșită.
Tensiunea afectează și banda în sine. Prea multă tragere întinde materialele flexibile, iar tensiunea instabilă lasă să se formeze riduri sau pliuri. Astfel de defecte apar mai clar la inspecție sau atunci când banda este aplicată pe o suprafață.
Materialele subțiri, moi sau ușor deformate sunt cele sensibile. O mică schimbare în modul în care se deplasează le poate muta în punctul de tăiere.
Imaginează-ți o bandă care intră în secțiunea de tăiere pe o cale liberă sau neuniformă. Lamele pot fi într-o formă bună, dar materialul nu va rămâne plat. Tăiatul rătăcește, iar rolele finite necesită o inspecție suplimentară sau o reluare.
O cale stabilă nu garantează o ieșire fără defecte. Acesta oferă sistemului de tăiere un punct de pornire de încredere, iar operatorii pot analiza alte cauze atunci când apar probleme.
3. Ce probleme pot apărea când tensiunea benzii este prea mare sau prea scăzută?
Tensiunea greșită provoacă diferite probleme în funcție de material și de stadiul de producție. Cunoașterea semnelor permite operatorilor să caute cauza reală, în loc să dea vina pe lame de fiecare dată.
Când tensiunea este prea mare
Prea multă tensiune pune stres inutil pe bandă. Filmele flexibile se întind, iar unele materiale se distorsionează pe măsură ce trec. Stratul adeziv sau suportul poate reacționa diferit la tracțiune puternică.
Tensiunea ridicată în timpul rebobinarii dă role care sunt împachetate prea strâns pentru utilizarea lor. Uneori rola se deformează sau devine greu de desfășurat. Materialele sensibile pot prezenta deteriorarea marginilor sau o schimbare a formei după bobinare.
Când tensiunea este prea scăzută
Tensiunea prea mică permite benzii să rătăcească, să se plieze sau să formeze secțiuni libere. Nu va rămâne plat în zona de tăiere, așa că marginile curate și consistente sunt mai greu de obținut.
Tensiunea scăzută de înfășurare dă rulouri libere. Straturile se schimbă în timpul manipulării, depozitării sau transportului. Odată ce un client începe să folosească banda, înfășurarea neuniformă face mai dificilă distribuirea fără probleme.
Când tensiunea se modifică în timpul producției
Tensiunea fluctuantă produce rezultate inconsistente, chiar dacă configurația de pornire arăta bine. O rolă poate începe bine și poate dezvolta defecte pe măsură ce rola de alimentare se micșorează sau se schimbă condițiile de înfășurare.
| Stare de tensiune | Efect posibil | Ce ar putea avea nevoie operatorii să inspecteze |
|---|---|---|
| Forță de tragere excesivă | Întindere, distorsiune sau rulouri strânse | Răspunsul materialului și setările de înfășurare |
| Forță de tragere insuficientă | Riduri, rulouri slăbite sau mișcare de material | Calea web și stabilitatea tensiunii |
| Tensiune instabilă | Variație între secțiunile unui rulou | Comportamentul de alimentare, tăiere și derulare |
Un simptom poate avea mai multe cauze. O rolă încrețită poate proveni din schimbările de tensiune, aliniere proastă, role deteriorate sau manipulare accidentală. Priviți întregul proces, mai degrabă decât să presupuneți un singur vinovat.
4. De ce diferitele materiale de bandă au nevoie de setări diferite de tensiune?
Benzile variază foarte mult ca structură și comportament. Unele au un suport de film subțire. Alții folosesc hârtie, țesătură, spumă sau altceva. Straturile adezive și utilizările finale diferă, de asemenea.
Aceste diferențe schimbă modul în care o bandă gestionează forța de tragere. Filmul flexibil se întinde sub tensiune puternică. Banda pe bază de hârtie se încrețește sau se rupe dacă este tratată cu duritate. Banda de spumă comprimă sau își schimbă forma sub presiune. Materialele cu suprafață moale pot fi, de asemenea, sensibile la contactul cu rolele și alte părți ale mașinii.
Aceeași setare poate da rezultate diferite pe produse diferite. Nu presupuneți că o configurație care a funcționat pentru o bandă va fi transferată direct pe alta.
Lățimea și starea rolului de aprovizionare contează și ele. O rolă mare se comportă diferit de una mică pe măsură ce se desfășoară. Grosimea, rezistența suportului, caracteristicile adezive și condițiile de depozitare joacă toate un rol.
O metodă practică este de a stabili condiții adecvate pentru fiecare familie de materiale și de a le confirma în probe. Operatorii verifică marginile tăiate, suprafața, forma rolei și ușurința derulării înainte de a aproba configurația pentru producția obișnuită.
Luați în serios modificările în materialul primit. Când un lot nou se comportă diferit, verificați starea acestuia și revizuiți configurația existentă. Reglarea tensiunii fără a cunoaște cauza poate introduce noi probleme.
Manipularea specifică materialului nu este o complexitate inutilă. Acesta este modul în care procesul de tăiere se adaptează la produsele realizate.
5. Cum influențează controlul tensiunii rebobinarea și forma rolului finit?
Tăierea nu se termină atunci când lamele despart banda în benzi mai înguste. Materialul trebuie încă înfășurat în role care sunt stabile, ușor de manevrat și potrivite pentru aplicarea clientului.
Tensiunea de rebobinare decide cum se așează fiecare strat pe cel de dedesubt. Forța neuniformă poate lăsa un centru liber, margini zdrențuite sau etanșeitate diferită pe lățime. Produsul finit arată apoi inconsecvent și se poate desfășura prost.
O rolă strânsă nu este automat o rulare bună. Condiția corectă de înfășurare depinde de material, de structura rolei și de modul în care va fi utilizat produsul. Prea multă presiune deformează materialele sensibile, iar prea puțină lasă ruloul instabil.
Miezul contează și el. Un miez slab, deteriorat sau deplasat oprește rola să rămână centrată în timpul înfășurării. Controlul tensiunii nu poate compensa pe deplin acest lucru, așa că verificați împreună sistemul de înfășurare și miezul.
Alinierea marginilor este un alt punct. Dacă banda intră neuniform în zona de înfășurare, rola poate ajunge cu margini proeminente sau un aspect în trepte. Tensiunea stabilă menține materialul sub control, dar este încă necesară o aliniere și o ghidare adecvată.
Pentru producătorii care furnizează bandă pentru liniile automate de ambalare sau alte echipamente, consistența ruloului contează și mai mult. Clienții se așteaptă la rulouri care se desfășoară fără rezistență bruscă, schimbări sau opriri. Înfășurarea neuniformă cauzează probleme de manipulare chiar și atunci când banda este tăiată la lățimea potrivită.
Deci, inspectați mai mult decât exteriorul ruloului finit. Verificați cât de fermă este, cum se aliniază marginile și dacă banda se desfășoară conform așteptărilor.
6. Un control mai bun al tensiunii poate ajuta la reducerea deșeurilor de materiale?
Deșeurile sunt o adevărată îngrijorare în transformarea benzii, deoarece un defect adesea strică materialul din jurul său, nu doar locul de unde începe. Când tensiunea devine instabilă, operatorii pot fi nevoiți să oprească mașina, să inspecteze rola, să ajusteze configurația și să decupeze secțiunile deteriorate.
Aceste opriri costă timp și reduc randamentul utilizabil al unei rulări. Dacă un defect este găsit cu întârziere, mai mult material a fost deja prelucrat în condiții proaste.
Tensiunea stabilă scade unele dintre aceste riscuri ținând sub control traseul materialului. Face problemele mai ușor de detectat și ajută operatorii să mențină condițiile stabile. Dar controlul tensiunii singur nu va preveni orice risipă. Uzura lamei, materialul slab, greșelile de aliniere și manipulare se adaugă.
Reducerea deșeurilor începe cu urmărirea procesului. Dacă defectele continuă să apară la începutul unei rulări, revizuiți configurarea inițială. Dacă se dezvoltă pe măsură ce rola de alimentare se desfășoară, verificați dacă tensiunea se schimbă în acea etapă. Dacă rulourile terminate vând neuniform, priviți mai atent la secțiunea de derulare.
Păstrarea unei evidențe a problemelor recurente ajută la separarea defectelor unice de tiparele care necesită o remediere. Ideea nu este să continui să modifici mașina fără un motiv clar. Este să găsești unde procesul devine instabil și să rezolvi acea cauză.
Evitarea deșeurilor reduce, de asemenea, reprelucrarea și inspecția repetată. Aceste câștiguri se bazează pe obiceiuri de operare constantă și pe o înțelegere clară a modului în care materialul reacționează la mașină.
7. Ce ar trebui să verifice operatorii atunci când reglează controlul tensiunii?
Ajustarea tensiunii funcționează mai bine cu o rutină structurată. Schimbările mari făcute fără inspecție creează noi defecte și îl ascund pe cel original.
Începeți prin a verifica banda și mașina. Materialul deteriorat, rolele murdare, piesele uzate sau o rolă prost așezată pot cauza probleme care arată ca defecțiuni de tensiune.
Examinați și calea materialului. Banda trebuie să treacă prin mașină fără frecare inutilă sau deplasare laterală. Dacă intră într-un unghi în zona de tăiere, schimbarea tensiunii nu va rezolva problema de bază.
Execuțiile de probă sunt o modalitate bună de a testa o configurare înainte de producția completă. În timpul acestora, operatorii inspectează marginile tăiate, caută riduri sau întinderi și verifică dacă rulourile finite rămân stabile. Rezultatele sunt comparate cu cerințele de calitate convenite.
Mai multe verificări sprijină acest proces:
- Inspectați rola de intrare. Căutați daune vizibile, margini neuniforme sau orice altceva care ar putea afecta derularea.
- Verificați traseul mașinii. Confirmați că banda trece prin rolele potrivite și zona de tăiere potrivită.
- Examinați rezultatul înfășurării. Urmăriți straturile libere, etanșeitatea excesivă, mișcarea marginilor sau modificările formei rolei.
- Reglați o condiție la un moment dat. În acest fel, puteți spune dacă o schimbare a ajutat într-adevăr.
- Documentați setările și observațiile adecvate. Înregistrările permit operatorilor să repete o configurație funcțională și să urmărească variațiile ulterioare.
Urmați instrucțiunile producătorului mașinii atunci când reglați. Metoda corectă depinde de echipament și de sistemul de control al acestuia. Zgomotele ciudate, pauzele repetate sau mișcările neașteptate trebuie investigate înainte de a continua producția.
Antrenamentul contează și el. Operatorii cu experiență simt adesea o tensiune instabilă devreme, dar aceste cunoștințe ar trebui să ajungă la întreaga echipă. Instrucțiuni clare de lucru reduc diferențele dintre schimburi și fac verificările de calitate mai consistente.
8. Cum ar trebui producătorii să evalueze controlul tensiunii atunci când aleg a Tăiător rulo bandă ?
Cumpărătorii care aleg un tăietor cu rolă de bandă se uită de obicei la capacitatea de tăiere, compatibilitatea materialelor și nevoile de producție. Controlul tensiunii merită aceeași atenție, deoarece modelează modul în care mașina manipulează diferite produse, de la desfășurare la derulare.
Sistemul potrivit depinde de benzile pe care un producător se așteaptă să le ruleze. O fabrică care lucrează în mare parte cu un singur material are nevoi diferite față de un convertor care manipulează film, hârtie, spumă și alte produse adezive. Spuneți furnizorilor materialele preconizate și cerințele rolului finit înainte de a compara mașinile.
Întrebați cum este gestionată tensiunea în timpul desfășurării, tăierii și derulării. Întrebați dacă ajustările sunt manuale sau automate, cum face față mașina la schimbarea condițiilor de rulare și ce suport există atunci când procesul devine instabil.
O demonstrație sau un exemplu de încercare arată lucruri pe care o descriere a produsului nu le va face. Furnizați materiale reprezentative și revizuiți rolele finite pentru calitatea marginilor, consistența înfășurării și ușurința în utilizare. Testul ar trebui să reflecte producția reală cât mai aproape posibil.
Aduceți, de asemenea, la menținere și instruirea operatorilor. Un sistem de control al tensiunii necesită o configurare și îngrijire corespunzătoare pentru a funcționa conform prevederilor. Cumpărătorii ar trebui să știe să inspecteze piesele relevante, să identifice problemele comune și să obțină ajutor atunci când ajustările nu le rezolvă.
Judecă achiziția pe întregul proces de lucru, nu pe o singură caracteristică. O mașină de tăiat trebuie să se potrivească materialului, să ofere calitatea rolului dorită și să se potrivească practicilor dvs. de operare. Controlul tensiunii este o parte din această evaluare, dar are o mână directă în menținerea stabilă a benzii pe drumul său de la o rolă largă de alimentare la role înguste finite.


 +86-576-88177528
 +86-576-88172167

 367# Guangxing Road, strada Xiachen, districtul Jiaojiang, orașul Taizhou, China.

